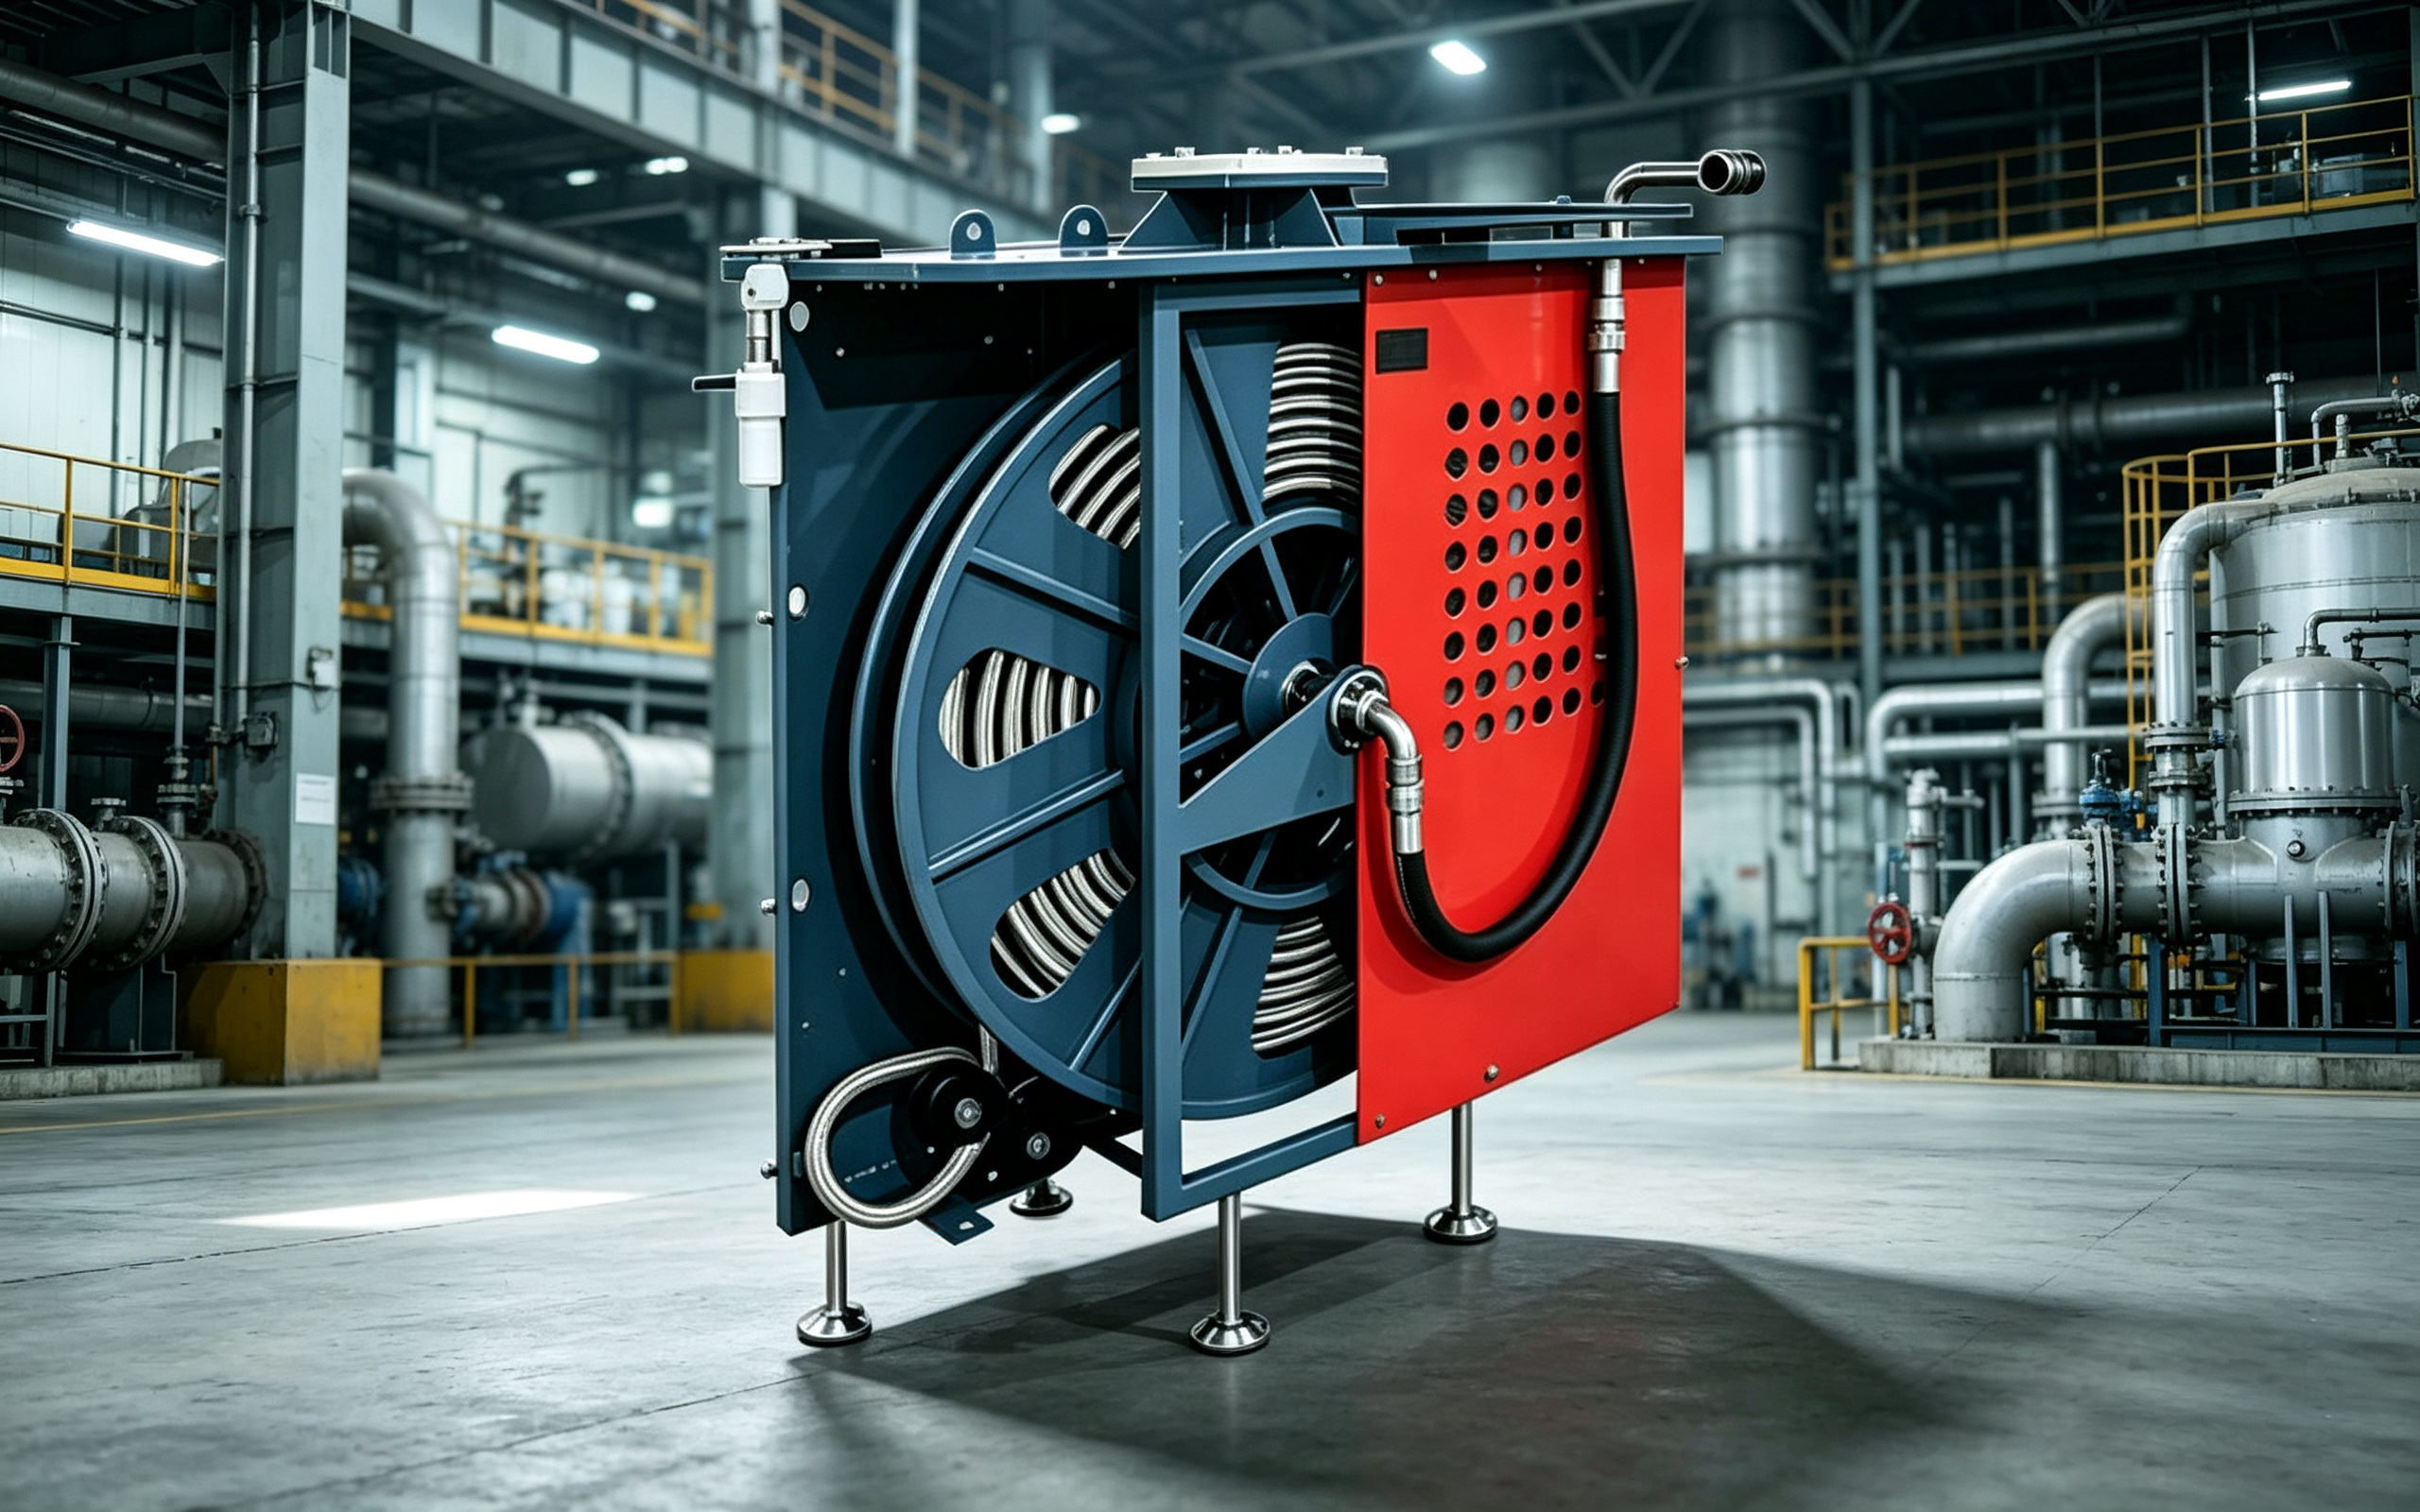
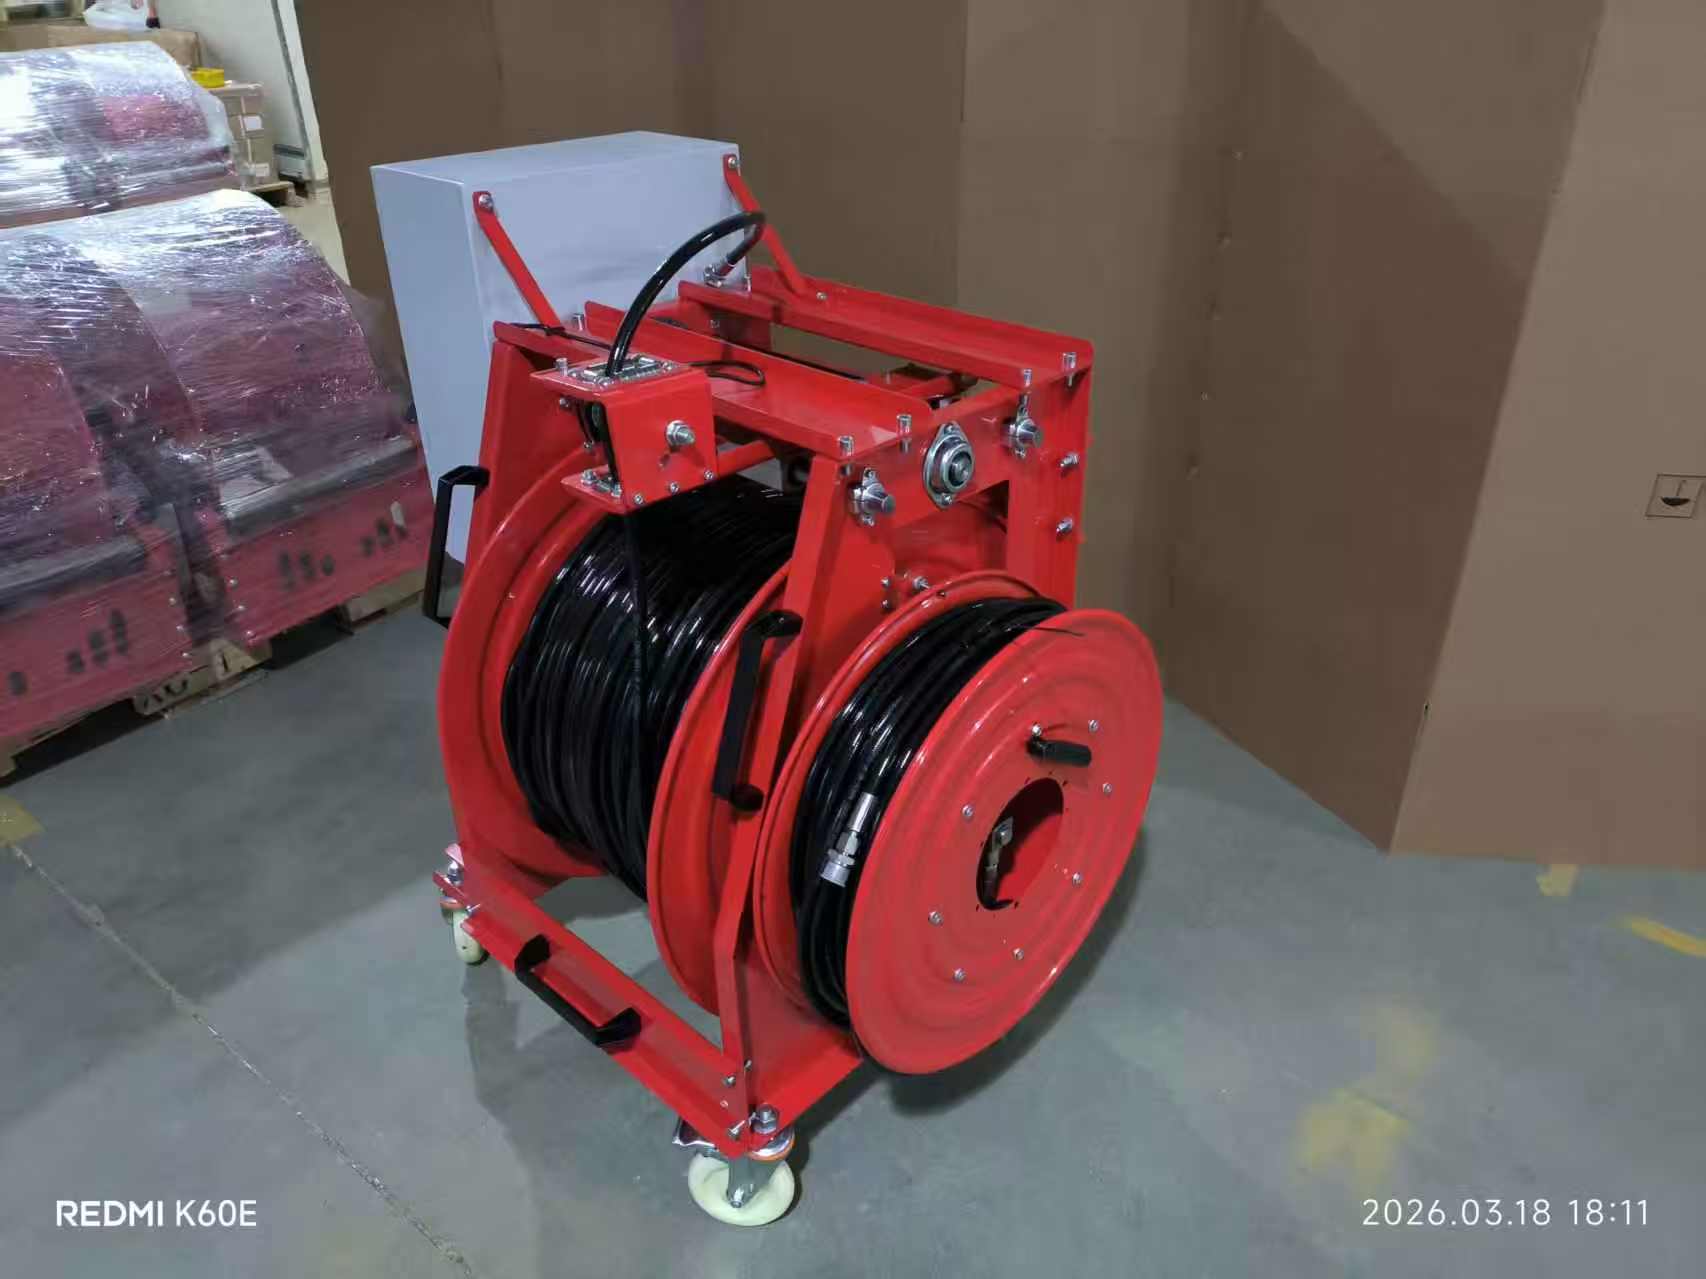
伺服驱动自动排线卷盘:精密收卷如何适配智能制造产线
在工业自动化产线、重型移动设备上,传统弹簧驱动的电缆卷盘越来越力不从心。弹簧卷盘靠发条储能,收卷力随弹簧松紧剧烈变化,排线靠人工或简单挡线器,电缆叠压、乱层、张力不稳是常有的事。当产线提速、设备高频连续作业、电缆更粗更长时,这些问题直接变成故障与停机。近年来,伺服电机驱动的自动排线卷盘开始批量进入智能制造现场,成为工业卷盘升级的重要方向。
伺服卷盘的核心变化在于 "动力" 和 "排线" 都受控。动力端用伺服电机替代弹簧,收卷转速与力矩由伺服系统精确控制,可以跟随设备行走或产线速度同步收放线,做到近似恒张力、不会把电缆勒得过紧或松垮拖地。排线端配置精密排线机构(通常为导丝杆 + 排缆器),电缆在卷筒上一层一层、紧密均匀地排列,而非简单堆叠。换句话说,普通弹簧卷盘是 "拉得动就行",伺服卷盘则是 "收得齐、跟得稳、张力恒定"。
它的优势在高频连续工况下尤为明显。第一,排线整齐,电缆不会交叉叠压导致局部磨损,大幅延长线缆寿命。第二,恒张力随动,避免电缆被绷断或松脱拖地,适配设备高速往返。第三,可与产线 PLC、传感器联动,实现收放线与设备位移同步,甚至支持复杂的排线策略与故障报警。第四,对于同时走电缆与软管的复合介质(如电液混合管线),伺服卷盘也能在同一卷筒内精密排线管理。这些正是智能制造、自动化产线对 "管线同步管理" 提出的新要求。
选型时要把握几个硬指标。一是收卷长度与线径,伺服卷盘的卷筒容量必须覆盖实际电缆展开长度并留余量。二是收卷速度与设备运行速度匹配,伺服响应要跟得上。三是张力范围,按电缆重量与工况设定目标张力,过大伤缆、过小拖地。四是介质类型,纯电缆、电缆 + 软管复合管、高压油管等要对应不同的排缆设计。五是安装方式,壁挂、落地、车载或集成到设备框架,结构强度要适配。
总体而言,弹簧卷盘适合低频、短距离、轻负载的简单场景;伺服驱动自动排线卷盘则面向高频、长距离、恒张力、要求整齐收卷的智能制造产线与重型移动设备。随着工业自动化向更高节拍、更稳定运行演进,伺服卷盘这类机电一体化收卷方案,正从高端选配逐步走向产线标配,成为保障管线同步、降低磨损与停机的关键一环。